


ব্লো আউট কূপ হল একটি কূপ যা চাপ নিয়ন্ত্রণ হারিয়ে ফেলে: গঠনের তরল কূপের মধ্যে প্রবেশ করে এবং পৃষ্ঠের দিকে প্রবাহিত হয়, বা একটি অগভীর গঠনে, যা রিগ ধারণ করতে পারে তার চেয়ে দ্রুত। এটাই সংক্ষিপ্ত উত্তর। দীর্ঘ উত্তর হল যে পূর্ব সতর্কতা ছাড়া প্রায় কোন ভালভাবে উড়িয়ে দেওয়া হয় না। এটি একটি কিক হিসাবে শুরু হয়, এবং একটি কিক এবং একটি ব্লোআউটের মধ্যে দূরত্বটি কয়েক মিনিটের মধ্যে পরিমাপ করা হয় এবং রিগ মেঝেতে ভাল নিয়ন্ত্রণের সরঞ্জামগুলি কতটা ভালভাবে রক্ষণাবেক্ষণ করা হয়েছিল।
এই নিবন্ধটি ব্যাখ্যা করে যে একটি ব্লোআউট আসলে কী, এর কারণ কী, সতর্কীকরণ চিহ্নগুলি যা প্রথমে প্রদর্শিত হয় এবং হার্ডওয়্যার, অ্যানুলার প্রিভেটার থেকে চোক এবং কিল লাইন পর্যন্ত, যা একটি লাথি একটি লাথি থেকে যায় কিনা তা নির্ধারণ করে৷
কিক, সারফেস ব্লোআউট, আন্ডারগ্রাউন্ড ব্লোআউট: প্রতিটি টার্ম মানে কি
এই তিনটি পদ বিভিন্ন পর্যায়ে এবং বিভিন্ন স্থানে একই ব্যর্থতাকে বর্ণনা করে এবং সেগুলিকে মিশ্রিত করার ফলে রিগ ফ্লোরে ভুল কল আসে।
- লাথি: ওয়েলবোরে গঠন তরল একটি প্রবাহ. এটা এখনও ধারণ করা আছে. বেশিরভাগ লাথি কয়েক ঘন্টার মধ্যে কাদা সিস্টেমের সাথে সঞ্চালিত হয় এবং কূপটি কখনই ফুঁটে ওঠে না।
- সারফেস ব্লোআউট: পৃষ্ঠে তেল, গ্যাস, জল বা ড্রিলিং কাদার অনিয়ন্ত্রিত প্রবাহ। এটি এমন ঘটনা যা বেশিরভাগ লোকেরা চিত্রিত করে, এবং এটিই ঝাঁকুনি, রিগ ফ্লোর এবং খবরে পৌঁছায়।
- ভূগর্ভস্থ বিস্ফোরণ: তরল ওয়েলবোর থেকে অন্য জায়গায় প্রবাহিত হয়, পৃষ্ঠে পৌঁছানোর পরিবর্তে নিম্নচাপ তৈরি করে। রিগ ফ্লোরে কিছুই দেখা যাচ্ছে না, যা এটি সনাক্ত করা সবচেয়ে কঠিন বৈকল্পিক এবং প্রায়শই সংশোধন করা সবচেয়ে ব্যয়বহুল করে তোলে।
ব্যবহারিক পয়েন্ট: একটি লাথি একটি চাপ সমস্যা, একটি ব্লোআউট একটি চাপ সমস্যা যা ইতিমধ্যে বাধাগুলি এড়িয়ে গেছে। প্রথমটিকে দ্বিতীয় হওয়া থেকে রক্ষা করার জন্য সবকিছু ভালভাবে নিয়ন্ত্রণে রাখা হয়েছে৷
কি কারণে একটি কূপ ব্লো আউট
অনুশীলনে, ব্লোআউটগুলি চারটি মূল কারণের দিকে ফিরে আসে: একটি ভারসাম্যহীন কাদা কলাম, একটি মিস ইনফ্লাক্স, ব্যর্থ চাপ নিয়ন্ত্রণ সরঞ্জাম, বা একটি ক্রু যা যন্ত্রগুলি ইতিমধ্যে তাদের দেখানো হয়েছে তার উপর কাজ করেনি।
- ছিদ্র চাপ নিচে কাদা ওজন. যদি একটি ভেদযোগ্য অঞ্চলে ছিদ্রের চাপ পূর্বাভাসের চেয়ে বেশি হয়, তবে কাদা স্তম্ভের হাইড্রোস্ট্যাটিক মাথা গঠনটি আটকে রাখার জন্য যথেষ্ট নয়।
- ট্রিপ করার সময় গর্ত পূর্ণ না রাখা। টানা পাইপের প্রতিটি স্ট্যান্ড কাদা স্থানচ্যুত করে। গর্তটি ভরাট না হলে, হাইড্রোস্ট্যাটিক চাপ কমে যায় এবং কূপটি কোনো ড্রিলিং কার্যকলাপ ছাড়াই প্রবাহিত হতে পারে।
- Swabbing এবং ঢেউ প্রভাব. খুব দ্রুত পাইপ টানলে বিটের নিচে একটি অস্থায়ী চাপ হ্রাস পায়, যা ওয়েলবোরে গঠনের তরল টেনে আনতে পারে।
- সঞ্চালন হারিয়েছে। দুর্বল বা ভাঙা অঞ্চলে কাদা হারানো অ্যানুলাসে তরল স্তরকে কমিয়ে দেয় এবং প্রাথমিক বাধা দূর করে।
- অগভীর গ্যাস এবং তুরপুন বিরতি. অনুপ্রবেশের হারের আকস্মিক বৃদ্ধি প্রায়শই একটি ছিদ্রযুক্ত, ভেদযোগ্য অঞ্চলের সংকেত দেয়, কখনও কখনও গ্যাস যা কূপের মধ্যে দ্রুত প্রবেশ করে যা সঞ্চালিত হতে পারে।
- যান্ত্রিক ব্যর্থতা। একটি প্রতিরোধক যা বন্ধ হবে না, একটি জীর্ণ রাম সীল, একটি ফুটো করা ফ্ল্যাঞ্জ, একটি প্লাগড চোক, বা একটি ভুলভাবে সারিবদ্ধ মেনিফোল্ড সবই সেকেন্ডারি বাধাকে ঠিক তখনই সরিয়ে দেয় যখন এটি প্রয়োজন হয়৷
- মানবিক কারণ। এড়িয়ে যাওয়া পিট ড্রিল, উপেক্ষা করা গ্যাস রিডিং, বিলম্বিত শাট-ইন, এবং ড্রিলিং চালিয়ে যাওয়ার চাপ ঘটনা রিপোর্টে পুনরাবৃত্তিমূলক বিষয়।
কদাচিৎ একা একটি আইটেম দ্বারা সৃষ্ট একটি blowout হয়. সাধারণ প্যাটার্ন হল একটি ছোট প্রবাহ যা অলক্ষিত হয় কারণ কাদার ওজন ছিল প্রান্তিক, তারপরে একটি বাধা যা শেষ পর্যন্ত বন্ধ হয়ে গেলে সিল করে না।
ব্লোআউট সতর্কতা চিহ্ন: প্রথম দশ মিনিট
কিক সনাক্তকরণ একটি পড়া, একটি মতামত নয়. চারটি সূচক বেশিরভাগ প্রারম্ভিক সতর্কতাকে কভার করে, এবং একবারে একটির পরিবর্তে একসাথে দেখা হলে সেগুলি সবচেয়ে কার্যকর।
| নির্দেশক | যা দেখছেন | এটা সাধারণত মানে কি |
|---|---|---|
| পিট ভলিউম লাভ | পাম্প বন্ধ এবং কোন তরল যোগ করা হলে পিট লেভেল বেড়ে যায় | গঠনের তরল ওয়েলবোরে প্রবেশ করছে |
| বন্ধ পাম্প সঙ্গে প্রবাহ | সঞ্চালন বন্ধ হওয়ার পরে ফ্লোলাইন প্রবাহিত থাকে | কূপটি ভারসাম্যহীন এবং নিজে থেকেই প্রবাহিত |
| পাম্প চাপ পরিবর্তন | স্ট্যান্ডপাইপ চাপ ধ্রুবক পাম্প হারে পড়ে, বা স্থিরভাবে আরোহণ করে | পতনশীল চাপ ঘনত্ব হ্রাস বা একটি ওয়াশআউট পয়েন্ট; অ্যানুলাস লোডিং আপ ক্রমবর্ধমান চাপ পয়েন্ট |
| তুরপুন বিরতি | অনুপ্রবেশের হার তীব্রভাবে লাফিয়ে | একটি ছিদ্রযুক্ত, প্রবেশযোগ্য অঞ্চল, মাঝে মাঝে গ্যাস সহ |
| গ্যাস কাটা কাদা | শেকার এ গ্যাস রিডিং বেড়ে যায় | উত্পাদিত গ্যাস কাদায় প্রবেশ করে, বা কেবল পটভূমিতে গ্যাস |
এই সূচকগুলির মধ্যে কোনটিই নিজেই চূড়ান্ত নয়, এবং দুই বা ততোধিক একসাথে উপস্থিত হলে সঠিক প্রতিক্রিয়া একই: থামুন, শাট ইন করুন এবং শাট-ইন চাপ পরিমাপ করুন। একটি কিক নিশ্চিত করতে ব্যয় করা দশ মিনিট একটি ব্লোআউট মেরে এক সপ্তাহের চেয়ে সস্তা।
প্রেসার কন্ট্রোল ইকুইপমেন্ট কিভাবে ব্লোআউট বন্ধ করে
ওয়েল কন্ট্রোল তিনটি স্তরে চলে, এবং প্রতিটি স্তর বিদ্যমান শুধুমাত্র কারণ এটির উপরেরটি ব্যর্থ হতে পারে।
- প্রাথমিক নিয়ন্ত্রণ: কাদা কলামের হাইড্রোস্ট্যাটিক চাপ। এটি সবচেয়ে সস্তা বাধা এবং এটি প্রথমে ব্যর্থ হয়।
- মাধ্যমিক নিয়ন্ত্রণ: ব্লোআউট প্রতিরোধক স্ট্যাক, একসাথে দম বন্ধ করা এবং কিল লাইনের সাথে। এটি যান্ত্রিক বাধা যা চাহিদা অনুযায়ী কাজ করতে হবে।
- তৃতীয় নিয়ন্ত্রণ: ত্রাণ কূপ, গতিশীল কিল এবং ব্যারাইট প্লাগ যখন কূপটি পৃষ্ঠ থেকে নিয়ন্ত্রণে ফিরিয়ে আনা যায় না।
সেকেন্ডারি ব্যারিয়ারে থাকা সরঞ্জামগুলি API মান দ্বারা নির্দিষ্ট করা হয়েছে: ড্রিল-থ্রু সরঞ্জামগুলির জন্য API 16A যেমন প্রতিরোধক, এপিআই 16C চোক এবং কিল সিস্টেমের জন্য এবং API 6A ওয়েলহেড এবং ক্রিসমাস ট্রি সরঞ্জামগুলির জন্য৷ এই মানগুলি ক্রেতাদের কাছে একটি সাধারণ কারণে গুরুত্বপূর্ণ: তারা চাপের রেটিং, উপকরণ এবং পরীক্ষার পদ্ধতিগুলিকে সংজ্ঞায়িত করে যা নির্ধারণ করে যে কোনও বাধা 15,000 psi ধারণ করে নাকি 5,000 এ লিক হয়।
কঙ্কাল প্রতিরোধক
একটি বৃত্তাকার প্রতিরোধক গর্তের চারপাশে একটি রাবার সিলিং উপাদান বন্ধ করে দেয়, তা ড্রিল পাইপ, কেসিং, একটি টুল জয়েন্ট, বা কিছুই না। যে নমনীয়তা কেন এটি সাধারণত প্রথম প্রতিরোধক একটি লাথি বন্ধ. আরও ভালো কণাকার ডিজাইন বন্ধ উপাদানের মধ্য দিয়ে পাইপ স্ট্রিপিং এবং স্ট্রিং ঘোরানোর অনুমতি দেয়, যা ক্রুকে কেবল কূপটি বন্ধ করার পরিবর্তে একটি কিক আউট সঞ্চালন করতে দেয়।
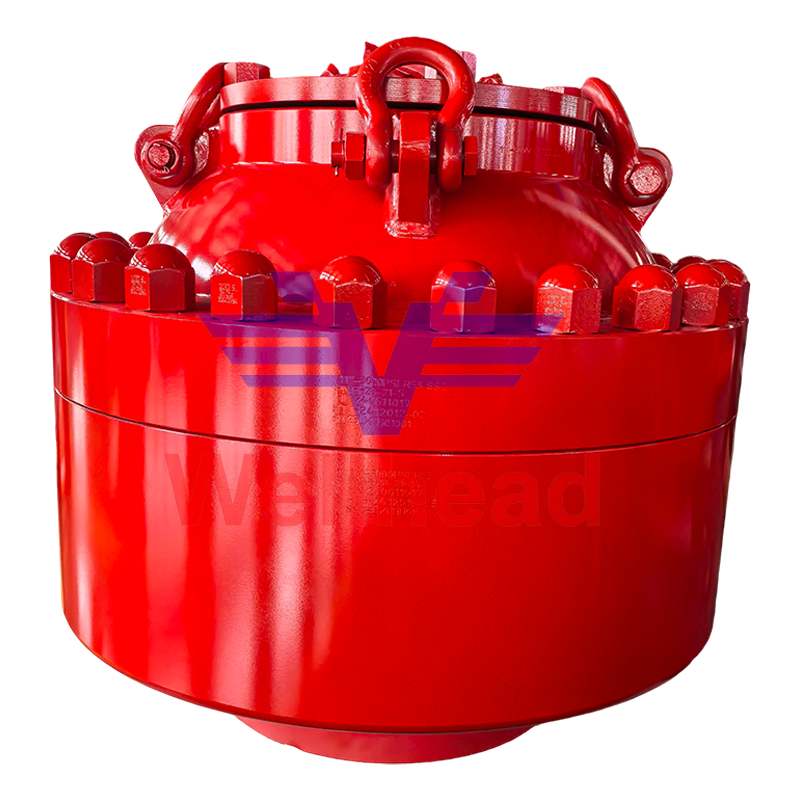 ড্রিলিং ওয়েল কন্ট্রোলের জন্য API 16A অ্যানুলার ব্লোআউট প্রতিরোধক ড্রিল পাইপ, কেসিং, বা খোলা গর্তের চারপাশে কণাকার BOP সীলমোহর এবং সাধারণত প্রথমে একটি লাথিতে বন্ধ করা হয়। পণ্য দেখুন →
রাম প্রতিরোধক
রাম প্রতিরোধক কঠিন সীল। পাইপ রামগুলি একটি নির্দিষ্ট পাইপের আকারের চারপাশে বন্ধ করে, অন্ধ মেষগুলি একটি খোলা গর্ত বন্ধ করে এবং শিয়ার রামগুলি পাইপটিকে কেটে দেয় এবং কূপটি সিল করে। যেহেতু সিলিং উপাদানটি ধাতু-সমর্থিত ইলাস্টোমার একটি স্থির বোরের সাথে মিলে যায়, তাই রামগুলি অ্যানুলারের চেয়ে বেশি চাপ ধরে এবং তাদের বেশিক্ষণ ধরে রাখে। একটি সাধারণ স্ট্যাকের উপরে নিচের দুই বা ততোধিক র্যাম প্রতিরোধক সহ একটি বৃত্তাকারকে একত্রিত করা হয়, যে কারণে একক এবং ডবল র্যাম বডিগুলির মধ্যে পছন্দ একটি পছন্দের পরিবর্তে একটি আকারের প্রশ্ন।
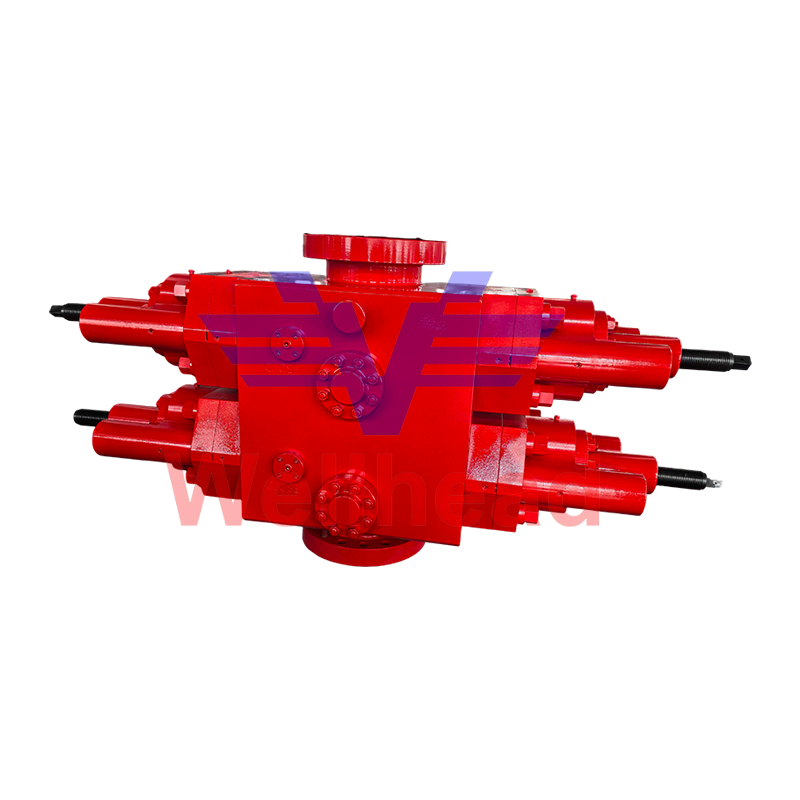 উচ্চ-চাপ ওয়েলহেড সিলিংয়ের জন্য ডাবল রাম বিওপি ডাবল-র্যাম ব্লোআউট প্রতিরোধক ড্রিল পাইপ বা কেসিংয়ের চারপাশে সিল করার জন্য দুটি রাম ব্যবহার করে যখন ভাল চাপ অস্বাভাবিকভাবে বেড়ে যায়। পণ্য দেখুন →
শ্বাসরোধ করুন এবং মেনিফোল্ডসকে হত্যা করুন
একটি প্রতিরোধক যা কূপটি বন্ধ করে দেয় শুধুমাত্র সমস্যাটি সরিয়ে দেয়। চোক ম্যানিফোল্ড নিয়ন্ত্রণ করে তরল কোথায় যায় এবং কি হারে রক্তপাত হয়, সূক্ষ্ম নিয়ন্ত্রণের জন্য সামঞ্জস্যযোগ্য চোক এবং স্থির, অনুমানযোগ্য সীমাবদ্ধতার জন্য ইতিবাচক চোক ব্যবহার করে। কিল ম্যানিফোল্ড বিপরীত কাজ করে: এটি হাইড্রোস্ট্যাটিক ভারসাম্য পুনরুদ্ধার করতে ওজনযুক্ত তরলকে আবার কূপে পাম্প করে। উভয়ই একটি কিল অপারেশনের সময় ঘষিয়া তুলিয়া ফেলিতে সক্ষম, উচ্চ-বেগ প্রবাহ দেখতে পায়, তাই চোক, লাইন এবং ভালভের ক্ষয় প্রতিরোধ ক্ষমতা নির্ধারণ করে যে মেনিফোল্ড কতক্ষণ সেবাযোগ্য থাকবে।
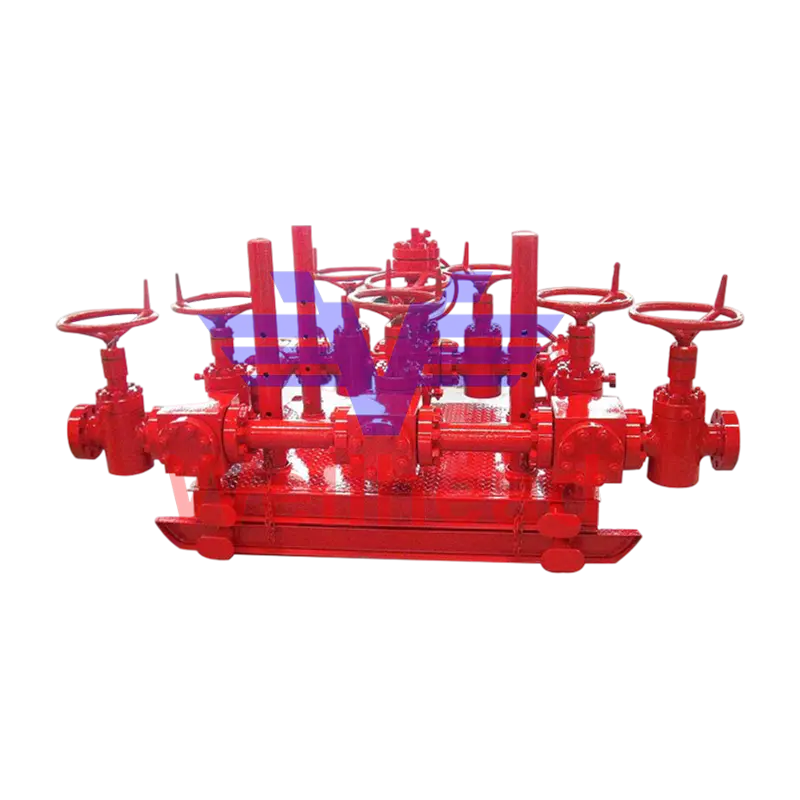 ভাল চাপ নিয়ন্ত্রণের জন্য API 16C চোক ম্যানিফোল্ড চোক ম্যানিফোল্ড নিয়ন্ত্রণযোগ্য এবং ইতিবাচক চোক ব্যবহার করে যেখানে ভালভাবে তরল যায় এবং কী হারে রক্তপাত হয় তা নিয়ন্ত্রণ করতে। পণ্য দেখুন →
পরীক্ষা বাধার অংশ
একটি প্রতিরোধক যা কখনও চাপ পরীক্ষা করা হয়নি একটি প্রতিশ্রুতি, একটি বাধা নয়। স্ট্যাকগুলি সাধারণত কূপের মধ্যে ফাংশন-পরীক্ষা করা হয় এবং নিয়মিত বিরতিতে বা কোনও মেরামতের পরে চাপ-পরীক্ষা করা হয়, কূপের পরিবর্তে একটি পরীক্ষার ফিক্সচার ব্যবহার করে। দ BOP টেস্ট স্টাম্প ঠিক এই উদ্দেশ্যেই বিদ্যমান, এবং এটিকে সুরক্ষা ডিভাইসের পরিবর্তে ইয়ার্ড সরঞ্জামের একটি অংশ হিসাবে বিবেচনা করা একটি সাধারণ এবং ব্যয়বহুল শর্টকাট।
আন্ডারগ্রাউন্ড ব্লোআউটস: যে ব্যর্থতা আপনি দেখতে পারবেন না
একটি ভূগর্ভস্থ ব্লোআউট হ্যান্ডেল করা কঠিন কারণ স্বাভাবিক প্রমাণ অনুপস্থিত: পৃষ্ঠে কোন প্রবাহ নেই, কোন গর্ত লাভ নেই, শ্বাসরোধে কোন স্পষ্ট চাপের স্বাক্ষর নেই। পরিবর্তে আপনি যা পাবেন তা হল পরোক্ষ লক্ষণগুলির একটি সেট।
- হারানো ফেরত যা পুনরুদ্ধার হয় না, বা আংশিক ক্ষতি যা চিকিত্সার পরেও চলতে থাকে
- পাম্পের চাপ এবং স্ট্যান্ডপাইপ চাপের অব্যক্ত পরিবর্তন যা কাদার ওজনের সাথে মেলে না
- এক জোন থেকে প্রবাহ অন্য অঞ্চলে ইনজেকশন দেওয়ার সময়, কখনও কখনও অফসেট কূপে বা চাপ পর্যবেক্ষণে দেখা যায়
- অ্যানুলাসে অস্বাভাবিক ভলিউম যা ট্রিপ বা স্থানচ্যুতি দ্বারা হিসাব করা যায় না
একটি ভূগর্ভস্থ ব্লোআউট হত্যা একটি সারফেস কিল থেকে একটি ভিন্ন শৃঙ্খলা। বিকল্পগুলির মধ্যে রয়েছে প্রবাহিত ব্যবধান সিল করার জন্য একটি ব্যারাইট প্লাগ পাম্প করা, একটি গতিশীল কিল যা একটি উচ্চ-হার, উচ্চ-ঘনত্বের পাম্প-ইন, বা সবচেয়ে খারাপ ক্ষেত্রে একটি ত্রাণ কূপ দ্বারা প্রবাহকে অভিভূত করে। প্রতিটি পদ্ধতির তরল আসলে কোথায় যাচ্ছে তা জানার উপর নির্ভর করে, যে কারণে চাপের ডেটা এবং ডাউনহোল সমীক্ষা প্রথম ঘন্টার গতির চেয়ে বেশি গুরুত্বপূর্ণ।
প্রতিরোধ: একটি ব্যবহারিক চেকলিস্ট
বেশিরভাগ প্রতিরোধ নতুন প্রযুক্তির পরিবর্তে রুটিন শৃঙ্খলায় নেমে আসে। ড্রিল করার আগে বা ট্রিপ আউট করার আগে, নিম্নলিখিত চেকগুলি ক্রমানুসারে চালানোর জন্য মূল্যবান।
- সর্বশেষ ছিদ্র চাপ এবং ফ্র্যাকচার গ্রেডিয়েন্ট অনুমানের বিপরীতে কাদার ওজন নিশ্চিত করুন, মূল প্রোগ্রামের বিপরীতে নয়।
- প্রতিটি ট্রিপে গর্ত ভরাট ভলিউম যাচাই করুন, এবং তাত্ত্বিক স্থানচ্যুতির সাথে তুলনা করুন।
- মার্জিনের মধ্যে সোয়াব চাপ রাখতে খোলা গর্তে ভ্রমণের গতি সীমিত করুন।
- কেসিং ড্রিল করার আগে অ্যানুলার এবং রাম প্রতিরোধকগুলি ফাংশন-পরীক্ষা করুন এবং সময়সূচীতে স্ট্যাকের চাপ-পরীক্ষা করুন।
- চেক করুন এবং লাইন লাইন আপ কিল করুন, এবং নিশ্চিত করুন যে ম্যানিফোল্ড ভালভগুলি সঠিক অবস্থানে এবং ট্যাগ করা আছে।
- নিশ্চিত করুন যে ড্রিলার, ফ্লোর ক্রু এবং কাদা প্রকৌশলী সকলেই শাট-ইন পদ্ধতি জানেন এবং কে এটিকে কল করে।
- শিফট হস্তান্তরের সময় গ্যাস রিডিং এবং পিট প্রবণতা পর্যালোচনা করুন, শুধুমাত্র এই মুহূর্তেই নয়।
আইটেম চার এবং পাঁচ হল যেখানে সরঞ্জাম স্পেসিফিকেশন সবচেয়ে গুরুত্বপূর্ণ। নথিভুক্ত পরীক্ষার রেকর্ড সহ API 16A-তে নির্মিত একটি স্ট্যাক, কূপের চাপের রেটিং-এর সাথে মিলে যায়, প্রথম জয়েন্টটি ড্রিল করার আগে তালিকা থেকে ব্যর্থতার একটি সম্পূর্ণ বিভাগ সরিয়ে দেয়।
FAQ
একটি কিক ব্লোআউট হতে কতক্ষণ লাগে?
এটি প্রবাহের হার এবং ভাল জ্যামিতির উপর নির্ভর করে, তবে ব্যবহারিক উইন্ডোটি ছোট: মিনিট থেকে কয়েক ঘন্টা। উচ্চ-ব্যপ্তিযোগ্যতা গ্যাস অঞ্চলে ক্রুরা একটি গর্ত পরীক্ষা শেষ করার আগে রূপান্তর ঘটতে পারে, এই কারণেই শাট-ইন পদ্ধতিগুলি নিশ্চিতকরণের জন্য অপেক্ষা না করেই শুরু করার জন্য ডিজাইন করা হয়েছে।
ব্লোআউট প্রতিরোধক এবং একটি ওয়েলহেডের মধ্যে পার্থক্য কী?
ওয়েলহেড হল পৃষ্ঠের স্থায়ী কাঠামোগত ইন্টারফেস যা কেসিং স্ট্রিংকে সমর্থন করে এবং উৎপাদন গাছের জন্য ফ্ল্যাঞ্জ আউটলেট সরবরাহ করে। ব্লোআউট প্রতিরোধক স্ট্যাক হল অস্থায়ী ড্রিলিং চাপ নিয়ন্ত্রণ ব্যবস্থা যা এটির উপরে বোল্ট করা হয়, যখন কূপটি ড্রিলিং থেকে সমাপ্তির দিকে চলে যায় তখন সরানো হয়। উভয়ই চাপ-মূল্যায়িত সরঞ্জাম, তবে তারা কূপের জীবনের বিভিন্ন পর্যায়ে পরিবেশন করে।
একটি আন্ডারগ্রাউন্ড ব্লোআউট রিগ থেকে হত্যা করা যেতে পারে?
মাঝে মাঝে। একটি ব্যারাইট প্লাগ বা একই কূপ থেকে একটি গতিশীল কিল কাজ করতে পারে যখন রিসিভিং ফর্মেশন সিল করা যেতে পারে বা যখন পাম্প রেট ইনফ্লাক্সকে অতিক্রম করতে পারে। যদি তরল অঞ্চলগুলির মধ্যে স্থানান্তরিত হয় বা পৃষ্ঠের সরঞ্জামগুলি প্রয়োজনীয় হার এবং ঘনত্ব সরবরাহ করতে না পারে তবে একটি ত্রাণ কূপ নির্ভরযোগ্য বিকল্প।
BOP সরঞ্জামের জন্য আমার কোন চাপের রেটিং উল্লেখ করা উচিত?
প্রত্যাশিত অপারেটিং চাপে নয়, মার্জিন সহ সর্বাধিক প্রত্যাশিত পৃষ্ঠের চাপের উপরে উল্লেখ করুন। রেটিং হল স্থির ধাপ, সাধারণত 5,000, 10,000, এবং 15,000 psi কমন ল্যান্ড এবং অফশোর সার্ভিসে কাজের চাপ এবং ধাপগুলির মধ্যে খরচের পার্থক্য একটি স্ট্যাকের খরচের তুলনায় অনেক ছোট যা একটি শাট-ইন রাখতে পারে না।
নীচের লাইন
একটি কূপ বেরিয়ে যায় কারণ যে বাধাগুলি রাখা উচিত ছিল তা হয়নি: মাটির কলামটি খুব হালকা ছিল, ইনফ্লাক্স মিস করা হয়েছিল, বা প্রতিরোধকারী এবং ম্যানিফোল্ড শেষ পর্যন্ত ব্যবহার করার সময় পারফর্ম করেনি। সনাক্তকরণ সময় কিনে নেয়, এবং সরঞ্জাম সেই সময়টি ব্যবহার করার ক্ষমতা কিনে নেয়। যে কেউ ভালভাবে নিয়ন্ত্রণ হার্ডওয়্যার নির্দিষ্ট করে বা রক্ষণাবেক্ষণ করে তাদের জন্য, অগ্রাধিকারগুলি অশ্লীল এবং সামঞ্জস্যপূর্ণ: সঠিক চাপের রেটিং, যাচাইকৃত API সার্টিফিকেশন, সীল এবং চোক যা ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রবাহ থেকে বাঁচে, এবং একটি পরীক্ষার সময়সূচী যা আসলে অনুসরণ করা হয়।
 +86-0515-88429333


 আমাদের সাথে যোগাযোগ করুন
