


ড্রিলিংয়ের সময় একটি ব্লোআউট হল কূপ নিয়ন্ত্রণের ক্ষতি: গঠনের তরল ওয়েলবোরে প্রবেশ করে, যে বাধাগুলি এটিকে আটকে রাখা উচিত তা একের পর এক ব্যর্থ হয় এবং তেল বা গ্যাস নিয়ন্ত্রণহীনভাবে পৃষ্ঠে পৌঁছায়। এটি একটি ভাঙা অংশের পরিবর্তে ব্যর্থতার একটি শৃঙ্খল, এবং চেইনটি সাধারণত রিগ ফ্লোরের যে কেউ লক্ষ্য করার অনেক আগেই শুরু হয়।
এ কারণেই ব্লোআউট ওয়েল ড্রিলিংকে বিমা করার ঝুঁকির পরিবর্তে একটি শৃঙ্খলা হিসাবে বিবেচনা করা হয়। যা অনুসরণ করা হয়েছে তা সুনির্দিষ্টভাবে শব্দটিকে কভার করে, বেশিরভাগ ঘটনার পিছনে চারটি কারণ, কিক ইন্ডিকেটর যা একজন ক্রুকে কাজ করার জন্য সময় দেয়, যে সরঞ্জামগুলি বাধা স্ট্যাক গঠন করে, এবং রেটিং এবং পরীক্ষাগুলি যখন আপনি ভালভাবে নিয়ন্ত্রণ হার্ডওয়্যার নির্দিষ্ট করেন বা ক্রয় করেন তখন চেক করার মতো।
একটি Blowout ভাল কি?
একটি ব্লোআউট কূপ হল একটি কূপ যার গঠনের তরল আর ধারণ করা যায় না, তাই তেল, গ্যাস বা ব্রিন কূপ থেকে পৃষ্ঠে বা অন্য গঠনে চলে যায়। একটি কিক এবং একটি ব্লোআউটের মধ্যে পার্থক্য হল সুযোগের একটি, সদয় নয়: একটি কিক হল একটি প্রবাহ যা আপনি এখনও নিয়ন্ত্রণ করতে পারেন, একটি ব্লোআউট একটি প্রবাহ যা আপনি করতে পারবেন না৷
একটি লাথি শুরু হয় যখন ড্রিলিং তরল দ্বারা প্রয়োগ করা চাপ ড্রিল করা গঠনের ছিদ্র চাপের নীচে নেমে যায়। যদি ক্রু কূপটি বন্ধ করে দেয়, প্রবাহকে সঞ্চালন করে এবং কাদা কলামটি পুনরুদ্ধার করে, ঘটনাটি একটি লাথি হিসাবে শেষ হয়। যদি শাট-ইন ব্যর্থ হয় বা বিলম্বিত হয়, একই প্রবাহ একটি ব্লোআউটে পরিণত হয় এবং তরল কোথায় যায় তার উপর নির্ভর করে শব্দভান্ডার আবার পরিবর্তন হয়।
| মেয়াদ | এটা কি বর্ণনা করে | সাধারণ ট্রিগার |
|---|---|---|
| লাথি | গঠনের তরল ড্রিলিং করার সময় ওয়েলবোরে প্রবেশ করে কিন্তু তারপরও নিয়ন্ত্রণে সঞ্চালিত হয় | ছিদ্র চাপ জন্য কাদা ওজন খুব কম |
| সারফেস ব্লোআউট | অনিয়ন্ত্রিত প্রবাহ রিগ ফ্লোর, ওয়েলহেড এবং পৃষ্ঠের সরঞ্জামগুলিতে পৌঁছায় | একটি কিক যা বন্ধ করা হয় না, বা একটি BOP যা ব্যর্থ হয় |
| আন্ডারগ্রাউন্ড ব্লোআউট | প্রবাহ কূপ থেকে সরে গিয়ে পৃষ্ঠে পৌঁছানোর পরিবর্তে একটি অগভীর, দুর্বল গঠনে পরিণত হয় | সঞ্চালন হারানো বা একটি ব্যর্থ আবরণ জুতা |
| ভালভাবে উপশম | একটি দিকনির্দেশক কূপ ছিদ্র করা হয় যাতে ফুঁকে আটকানো যায় এবং ভারী তরল দিয়ে মেরে ফেলা হয় | সারফেস ক্যাপিং সম্ভব নয় বা খুব ধীর |
চারটি কারণ যা ড্রিলিংয়ে সর্বাধিক ব্লোআউট ব্যাখ্যা করে
ড্রিলিং করার সময় প্রায় প্রতিটি ব্লোআউট একটি মাটির কলামে ফিরে আসে যা গঠনের চাপকে আর ভারসাম্য বজায় রাখে না, চারটি ব্যর্থ পথের মধ্যে একটি অনুসরণ করে।
- অপর্যাপ্ত কাদার ঘনত্ব। কাদা ড্রিল করার জন্য গঠনের জন্য খুব হালকা ওজন করা হয়, অথবা এটি ইনফ্লাক্স দ্বারাই পাতলা হয়, তাই হাইড্রোস্ট্যাটিক মাথাটি ছিদ্র চাপের নীচে পড়ে এবং কূপটি প্রবাহিত হতে শুরু করে।
- সঞ্চালন হারিয়েছে। যখন কাদা ভেদযোগ্য বা ফাটলযুক্ত অঞ্চলে চলে যায়, তখন অ্যানুলাস স্তর কমে যায়, এর সাথে হাইড্রোস্ট্যাটিক চাপ কমে যায় এবং একটি নিম্ন গঠন কূপকে খাওয়াতে পারে। হারানো সঞ্চালন এবং কিক এত ঘনিষ্ঠভাবে সংযুক্ত যে অনেক অপারেটর তাদের একটি একক ঝুঁকি বিভাগ হিসাবে পরিকল্পনা করে।
- অস্বাভাবিক গঠন চাপ। ছিদ্র চাপ এবং ফ্র্যাকচার গ্রেডিয়েন্টের মধ্যে একটি সংকীর্ণ মার্জিন একটি লাথি এবং হারানো রিটার্নের মধ্যে সামান্য জায়গা ছেড়ে দেয়। একটি ড্রিলিং উইন্ডো প্রতি গ্যালন চওড়া পাউন্ডের মাত্র কয়েক দশমাংশ কাদা ওজনের কোনো বিচ্যুতিকে শাস্তি দেয়।
- সিমেন্টিং এবং কেসিং জুতা ব্যর্থতা. সিমেন্ট যা জুতাকে আলাদা করে না, বা পাইপের পিছনে একটি গঠন, তরল চ্যানেলকে উপরের দিকে যেতে দেয় — কখনও কখনও সিমেন্টের কাজটি পাম্প চার্টে পরিষ্কার দেখায়।
সরঞ্জাম এবং পদ্ধতির ব্যর্থতাগুলি তাদের পাশে না থেকে এই চারটির পিছনে বসে। একটি অ-পরীক্ষিত প্রতিরোধক, আগের ঘন্টার তুলনায় পিট ভলিউম কেউ নেই, বা প্রতিটিতে বন্ধ করার ধীর সিদ্ধান্ত একটি পাঠ্যপুস্তকের কিককে ব্লুআউটে পরিণত করে।
সতর্কতা চিহ্ন: কিক থেকে ব্লোআউট পর্যন্ত
কিক সূচকগুলি ব্লোআউটের কয়েক মিনিট আগে উপস্থিত হয় এবং তাদের প্রত্যেকটি একটি সংখ্যার পরিবর্তন যা ড্রিলার ইতিমধ্যেই দেখছে।
| নির্দেশক | যা দেখছেন | তাৎক্ষণিক প্রতিক্রিয়া |
|---|---|---|
| পিট লাভ | পাম্প বন্ধ থাকার সময় সক্রিয় পিট ভলিউম বেড়ে যায় | ফ্লো চেক, তারপর বন্ধ করুন |
| বন্ধ পাম্প সঙ্গে প্রবাহ | সঞ্চালন বন্ধ হওয়ার পরে কূপটি প্রবাহিত থাকে | বন্ধ করুন এবং চাপ রেকর্ড করুন |
| চাপ এবং স্ট্রোক পরিবর্তন | পাম্প স্ট্রোক বাড়ার সময় স্ট্যান্ডপাইপ চাপ পড়ে | অভিনয় করার আগে একটি ফ্লো চেক দিয়ে নিশ্চিত করুন |
| সংযোগ গ্যাস | গ্যাস রিডিং প্রতিটি সংযোগ পরে আরোহণ | কাদার ওজন এবং গ্যাসের প্রবণতা পরীক্ষা করুন |
| আলো ফিরে আসে | রিটার্নের ওজন পাম্প করা কাদা থেকে কম | রিটার্ন ওজন এবং একটি হত্যা প্রস্তুত |
ঘটনা পর্যালোচনাগুলি একই পাঠের পুনরাবৃত্তি করে: প্রথম নির্দেশকের উপর কাজ করে এমন ক্রুরা কূপ ধারণ করে, যখন ক্রু যারা নিশ্চিতকরণের জন্য অপেক্ষা করে তারা অ্যানুলাসটি আনলোড করতে প্রয়োজনের চেয়ে বেশি সময় নেয়।
ব্যারিয়ার স্ট্যাক: সরঞ্জাম যা একটি ব্লোআউট ভাল প্রতিরোধ করে
ওয়েল কন্ট্রোল ইকুইপমেন্ট স্বাধীন বাধার স্তুপ হিসাবে তৈরি করা হয়েছে, এবং প্রতিটি উপাদানের একটি কাজ আছে অন্যরা করতে পারে না।
ব্লোআউট প্রতিরোধক (API 16A)
একটি বৃত্তাকার প্রতিরোধক প্রথমে বন্ধ হয়ে যায়, গর্তের প্রায় যেকোনো আকৃতির চারপাশে সিল করে এবং চাপে পাইপকে ছিনতাই করার অনুমতি দেয়। রাম প্রতিরোধকারীরা তারপর দখল করে নেয়: একটি একক রাম একটি পাইপের আকারে সীলমোহর করে, যখন একটি ডাবল রাম অন্ধ বা শিয়ার রামগুলির সাথে পাইপ র্যাম করে যা স্ট্রিংটি কেটে দেয় এবং একটি খোলা গর্ত সিল করে। কাজের চাপের রেটিং, পেইন্টের রঙ নয়, একটি প্রদত্ত কূপের জন্য প্রতিরোধক গ্রহণযোগ্য কিনা তা নির্ধারণ করে।
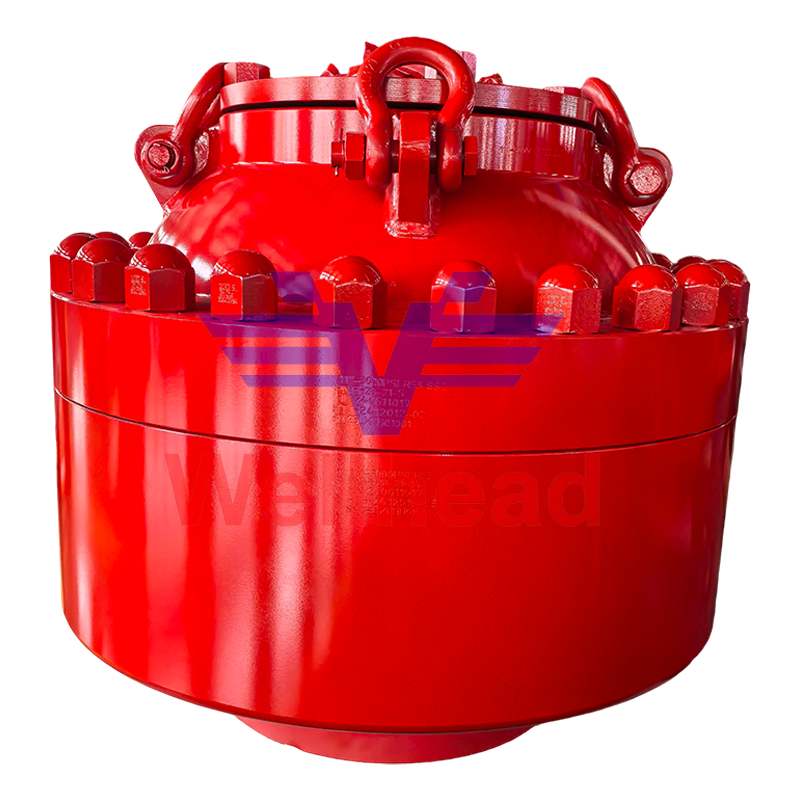 ওয়েল কন্ট্রোলের জন্য API 16A অ্যানুলার ব্লোআউট প্রতিরোধক সিলিং, স্থায়িত্ব, এবং সরঞ্জাম-সামঞ্জস্যতার বিবরণ সহ একটি ভাল-নিয়ন্ত্রণ স্ট্যাকের প্রথম সিলিং বাধা হিসাবে অ্যানুলার-সিল BOP দেখানো হয়েছে। পণ্য দেখুন →
একটি প্রতিরোধক শুধুমাত্র একবার এটি প্রমাণিত হলে তার নামপ্লেট রেটিং মূল্যবান, যেখানে টেস্ট স্টাম্প তার স্থান অর্জন করে। একটি সঠিকভাবে রেট করা BOP টেস্ট স্টাম্প একটি রগকে স্ট্যাকটিকে পূর্ণ চাপে যাচাই করতে দেয় তার পরে না করে প্রয়োজনের আগে, এবং এটি পুনরাবৃত্ত অ-পরীক্ষিত চক্রের সময় ক্ষতি থেকে স্ট্যাককে রক্ষা করে।
বহুগুণে দম বন্ধ করে হত্যা করুন (API 16C)
একবার কূপটি বন্ধ হয়ে গেলে, চোক ম্যানিফোল্ড এটিকে নিয়ন্ত্রণে ফিরিয়ে আনার জন্য ব্যবহৃত যন্ত্রে পরিণত হয়: এটি অ্যানুলাসে ব্যাক প্রেসার ধরে রাখে যখন ইনফ্লাক্স একটি নিয়ন্ত্রিত হারে সঞ্চালিত হয়। একটি কিল ম্যানিফোল্ড কূপে ভারী তরল পাম্প করার জন্য সমান্তরাল পথ প্রদান করে। উভয়কেই অবশ্যই ক্ষয়কারী, গ্যাস-কাটা এবং কখনও কখনও সম্পূর্ণ ভাল চাপে টক তরলগুলি পরিচালনা করতে হবে, তাই শক্ত মুখের চোক এবং সঠিকভাবে ভিত্তিক প্রবাহ পথগুলি রিগের প্রায় অন্য কোনও অংশের তুলনায় এখানে বেশি গুরুত্বপূর্ণ।
একটি ব্লোআউট ওয়েল হত্যা: নিয়ন্ত্রণ হারিয়ে যাওয়ার পরে কী কাজ করে
একবার একটি কূপ প্রবাহিত হলে, উদ্দেশ্যটি প্রতিরোধ থেকে নিয়ন্ত্রণে পরিবর্তিত হয় এবং উপলব্ধ পদ্ধতিগুলি তিনটি গ্রুপে বিভক্ত হয়।
- বুলহেডিং এবং গতিশীল হত্যা. ভারি তরল গঠন কূপ খাওয়াতে পারে তার চেয়ে দ্রুত পাম্প করা হয়, যেখান থেকে এসেছিল তা ফিরে আসতে বাধ্য করে। এটি অগভীর বা নিম্ন-দরের কূপের জন্য উপযুক্ত এবং পৃষ্ঠ পাম্পিং ক্ষমতার উপর নির্ভর করে।
- ক্যাপিং। একটি ক্যাপিং স্ট্যাক ওয়েলহেডের উপর অবতরণ করা হয় যাতে পৃষ্ঠে প্রবাহ বন্ধ করা হয়, সাধারণত একটি জাহাজ থেকে। এটা সময় কিনলেও কুয়া মেরে ফেলে না।
- ভালভাবে উপশম। প্রবাহিত ওয়েলবোরকে ছেদ করার জন্য একটি দিকনির্দেশক কূপ ড্রিল করা হয়, তারপর এটিকে মারার জন্য ছেদ দিয়ে ভারী কাদা পাম্প করা হয়। এটি হল সবচেয়ে ধীরগতির এবং সবচেয়ে নির্ভরযোগ্য বিকল্প এবং সাবসি ব্লোআউটের জন্য আদর্শ পছন্দ।
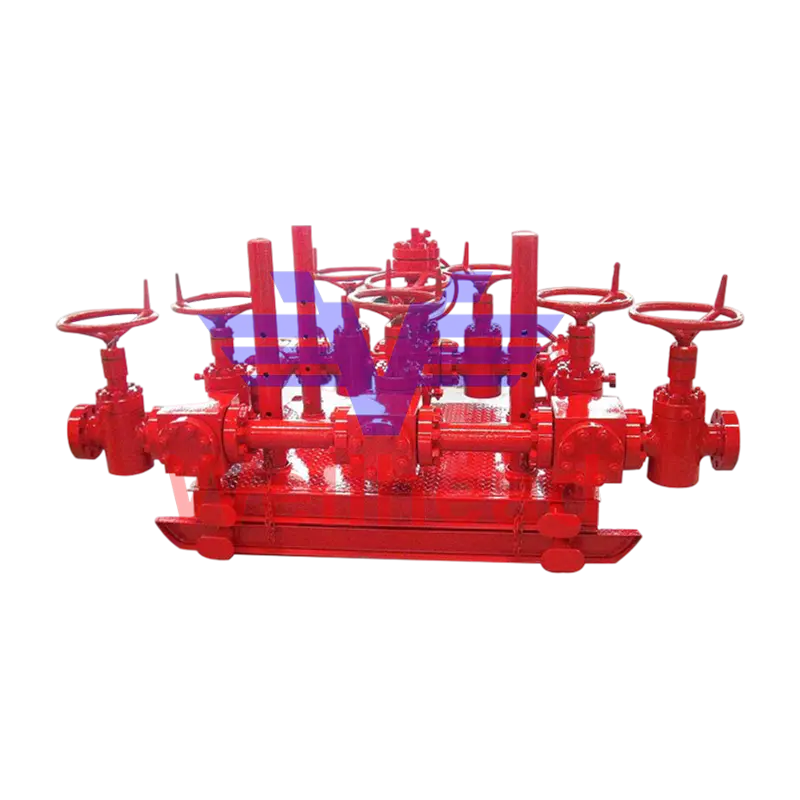 ভাল চাপ নিয়ন্ত্রণের জন্য API 16C চোক ম্যানিফোল্ড সারফেস ম্যানিফোল্ড ড্রিলিং, নিষ্কাশন, এবং ওয়ার্কওভার অপারেশনের সময় চোক ভালভের মাধ্যমে চাপ নিয়ন্ত্রণ করতে ভাল-নিয়ন্ত্রণ পদ্ধতিতে ব্যবহৃত হয়। পণ্য দেখুন →
তিনটিই একই পৃষ্ঠের হার্ডওয়্যারের উপর নির্ভর করে: পাম্প, উচ্চ-চাপ লাইন এবং একটি বহুগুণ যা ক্ষয় বা লিক ছাড়াই চাপ ধরে রাখতে এবং নিয়ন্ত্রণ করতে পারে।
বাস্তব ভাল অবস্থার সাথে সরঞ্জাম রেটিং ম্যাচিং
প্রেসার রেটিং হল যেকোনো ভাল নিয়ন্ত্রণ ক্রয়ের প্রথম ফিল্টার, কিন্তু এটি কখনোই একমাত্র নয়। একই 15,000 psi নেমপ্লেট সহ দুটি অ্যাসেম্বলি একটি টক, গরম, উচ্চ-চাপযুক্ত কূপের উপর খুব আলাদাভাবে আচরণ করতে পারে।
- চাপ ক্লাস এবং পরীক্ষার চাপ। কাজের চাপ পরিষেবার সীমা নির্ধারণ করে; হার্ডওয়্যারকে স্টাম্পে টিকে থাকতে হবে তা পরীক্ষার চাপ। উভয়ের জন্য এবং রেকর্ডের জন্য জিজ্ঞাসা করুন।
- তাপমাত্রা শ্রেণী। ইলাস্টোমার এবং আসনগুলি একটি নির্দিষ্ট পরিসরে যোগ্য, সাধারণ ক্লাসের জন্য মোটামুটি -46 °C থেকে 121 °C এবং বিশেষগুলির জন্য উচ্চতর। নাতিশীতোষ্ণ কূপের জন্য রেট দেওয়া প্রতিরোধক গরম গ্যাস কূপের জন্য স্বয়ংক্রিয়ভাবে গ্রহণযোগ্য নয়।
- উপাদান শ্রেণী। H2S এবং CO2 বিষয়বস্তু নির্ধারণ করে যে স্ট্যান্ডার্ড কার্বন ইস্পাত গ্রহণযোগ্য কিনা বা ভেজা অংশগুলি একটি টক পরিষেবার স্পেসিফিকেশন পূরণ করতে হবে কিনা।
- পণ্য স্পেসিফিকেশন স্তর। পিএসএল স্তরগুলি নির্ধারণ করে যে কতটা অতিরিক্ত পরীক্ষা এবং ডকুমেন্টেশন প্রয়োজন, এবং সেগুলি হল সাধারণ পরিষেবার জন্য একটি ভালভ এবং গুরুতর ওয়েল কন্ট্রোল ডিউটির জন্য একটির মধ্যে ব্যবহারিক পার্থক্য৷
স্ট্যাকের নীচের ওয়েলহেডটি উপরের প্রতিরোধকদের মতো একই পরীক্ষা-নিরীক্ষার যোগ্য। এটি কেসিং স্ট্রিংগুলি বহন করে, একই গঠনের চাপ দেখে এবং তরল পৃষ্ঠে পৌঁছানোর আগে এটি শেষ বাধা।
 তেল ও গ্যাস উৎপাদনের জন্য ওয়েলহেড এবং ক্রিসমাস ট্রি সমাবেশ সারফেস ওয়েলহেড এবং ক্রিসমাস ট্রি সমাবেশ নিয়ন্ত্রণ, পর্যবেক্ষণ, এবং উত্পাদন কূপে তেল এবং গ্যাস প্রবাহ বিতরণের জন্য। পণ্য দেখুন →
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কত দ্রুত একটি লাথি একটি ব্লোআউটে পরিণত হতে পারে?
একটি গ্যাস কূপে এটি মাত্র কয়েক মিনিট সময় নিতে পারে। গ্যাস বাড়ার সাথে সাথে প্রসারিত হয়, তাই কয়েক হাজার মিটার নিচে থেকে একটি প্রবাহ যখন এটি পৃষ্ঠের কাছাকাছি আসে তখন খুব দ্রুত অ্যানুলাসটি আনলোড করতে পারে। এই কারণেই শাট-ইন পদ্ধতি সেকেন্ডে পরিমাপ করা হয় এবং এটি স্বয়ংক্রিয় না হওয়া পর্যন্ত অনুশীলন করা হয়।
একটি ব্লোআউট এবং একটি ভূগর্ভস্থ ব্লোআউট মধ্যে পার্থক্য কি?
একটি সারফেস ব্লোআউট রিগ মেঝে এবং বায়ুমণ্ডলে পৌঁছায়; একটি ভূগর্ভস্থ ব্লোআউট মাটির নীচে থাকে এবং একটি অগভীর গঠনে ক্রস-প্রবাহিত হয়। ভূগর্ভস্থ ব্লোআউটগুলি নির্ণয় করা কঠিন হতে পারে কারণ পৃষ্ঠে সামান্য দৃশ্যমান প্রবাহ থাকতে পারে, তবে তারা এখনও কূপ এবং জলাশয়ের ক্ষতি করে।
একটি ত্রাণ কূপ ছাড়া একটি ব্লোআউট বন্ধ করা যাবে?
মাঝে মাঝে। বুলহেডিং, ক্যাপিং এবং ওয়েলবোর হস্তক্ষেপ সবই বন্ধ করে দেয়, বিশেষ করে জমিতে বা অগভীর জলে। একটি ত্রাণ কূপ ব্যবহার করা হয় যখন অন্যান্য পদ্ধতি ব্যর্থ হয় বা যখন নিরাপদে কূপের কাছে যাওয়া যায় না।
কত ঘন ঘন একটি ব্লোআউট প্রতিরোধক পরীক্ষা করা উচিত?
ফাংশন টেস্টিং সাধারণত সাপ্তাহিক বা প্রতি ট্রিপে করা হয়, একটি কূপের শুরুতে, যেকোনো BOP কাজ করার পরে এবং অপারেটরের ওয়েল কন্ট্রোল নীতি দ্বারা নির্ধারিত বিরতিতে সম্পূর্ণ চাপ পরীক্ষা করা হয়।
Blowout ভাল তুরপুন পুরষ্কার প্রস্তুতি প্রতিক্রিয়া তুলনায় আরো. একটি ভারসাম্যপূর্ণ কাদা কলাম, একটি পরীক্ষিত বাধা স্তুপ, এবং একটি ক্রু যা একটি পিট লাভকে স্টপ-ওয়ার্ক সিগন্যাল হিসাবে বিবেচনা করে যে কোনও একক সরঞ্জামের চেয়ে বেশি ব্লোআউট প্রতিরোধ করে এবং বিকল্পের তুলনায় তাদের খরচ অনেক কম৷
 +86-0515-88429333


 আমাদের সাথে যোগাযোগ করুন
