


একটি কিক মিনিটের মধ্যে একটি ব্লোআউট হয়ে যায়। গঠনের তরল ওয়েলবোরে প্রবেশ করে কারণ গঠনের চাপ মাটির কলামের হাইড্রোস্ট্যাটিক চাপের উপরে উঠে গেছে এবং সেই মুহুর্ত থেকে ক্রু একটি ঘড়ির বিপরীতে কাজ করছে। সেই ফাঁকে দাঁড়িয়ে থাকা সরঞ্জামগুলি হল ব্লোআউট প্রতিরোধক, এবং "BOP ব্লোআউট" বাক্যাংশটি সত্যিই একটি একক প্রশ্ন বর্ণনা করে: কূপ জয়ের আগে স্ট্যাকটি কি বন্ধ হয়ে যাবে এবং সিল করবে?
সংক্ষিপ্ত উত্তর: একটি ব্লোআউট প্রতিরোধক কমান্ডে ওয়েলবোর বন্ধ এবং সিল করে একটি ব্লোআউট বন্ধ করে — পাইপ র্যাম সহ ড্রিল পাইপের চারপাশে, অন্ধ রাম সহ একটি খোলা গর্ত জুড়ে, প্রায় যে কোনও আকৃতির চারপাশে একটি বৃত্তাকার উপাদান সহ, বা শিয়ার র্যাম দিয়ে পাইপটিকে সরাসরি ছেঁকে। দম বন্ধ করা এবং কিল লাইনগুলি একটি নিয়ন্ত্রিত প্রবাহ পথকে পৃষ্ঠের দিকে উন্মুক্ত রাখে যাতে ক্রুরা কিল-ওয়েট কাদা সঞ্চালন করতে পারে। BOP কূপ ধারণ করে; কাদা ওজন এটি হত্যা.
যে ব্যর্থতাগুলি গুরুত্বপূর্ণ তা খুব কমই ধারণা থেকে আসে। এগুলি গর্তের পাইপের জন্য ভুল বন্ধ করার উপাদান থেকে আসে, ইলাস্টোমার যেগুলি কখনই ভাল তাপমাত্রা বা H2S বিষয়বস্তুর জন্য রেট করা হয়নি এবং চাপের পরীক্ষা যা কখনও বাস্তব শাট-ইন অবস্থার পুনরুত্পাদন করে না। নীচের বিভাগগুলি টাইপ নির্বাচন, স্ট্যাক বিন্যাস, API 16A স্পেসিফিকেশন এবং ক্রয় আদেশ স্বাক্ষরিত হওয়ার পরে উপস্থিত হওয়া ক্রয়ের ফাঁদের মাধ্যমে কাজ করে।
ব্লোআউট প্রতিরোধক কী এবং এটি কী করতে পারে না
একটি ব্লোআউট প্রতিরোধক হল একটি উচ্চ-চাপ ভালভ সমাবেশ যা ওয়েলহেডের সাথে লাগানো হয়, যা হাইড্রোলিক বা যান্ত্রিক কমান্ডে ওয়েলবোর বন্ধ এবং সিল করার জন্য ডিজাইন করা হয়েছে; API 16A হল ড্রিলিং এবং ভাল-সার্ভিসিং BOP সরঞ্জামের জন্য গভর্নিং স্পেসিফিকেশন।
যান্ত্রিকভাবে, প্রতিটি BOP চারটি কাজ করে:
- বোর সিল গর্তের চারপাশে বা জুড়ে যা কিছু আছে — ড্রিল পাইপ, কেসিং, কেলি, ওয়্যারলাইন, বা কিছুই না।
- একটি প্রচলন পথ খোলা রাখে আউটলেট স্পুল এবং দম বন্ধ করে লাইনের মাধ্যমে, যাতে কূপটি বন্ধ থাকা অবস্থায় সঞ্চালিত হতে পারে।
- পাইপ কাটে যখন শিয়ার রাম ব্যবহার করে কোন সিলিং উপাদান এটিকে নিযুক্ত করতে পারে না।
- চাপ ধরে রাখে ক্রুদের জন্য যথেষ্ট দীর্ঘ কাদা ওজন, স্ট্রিং নিচে পাম্প, এবং কূপ হত্যা.
এটি কি করতে পারে না তা হল লাথির কারণ মুছে ফেলা। একটি বিওপি যা পুরোপুরি বন্ধ হয়ে যায় এখনও ওয়েলবোরকে চাপের মধ্যে ফেলে দেয় এবং জলাধারটি কাদার ওজন এবং পরবর্তী সঞ্চালনের সময়সূচী দ্বারা নিয়ন্ত্রিত হয়। স্ট্যাককে কন্টেনমেন্ট টুলের পরিবর্তে হত্যার হাতিয়ার হিসাবে বিবেচনা করা ভাল নিয়ন্ত্রণে সবচেয়ে ক্রমাগত ভুল ধারণাগুলির মধ্যে একটি।
স্ট্যাক অবস্থান নকশা আকার. একটি সারফেস স্ট্যাক রোটারি টেবিলের উপরে বসে, যেখানে র্যামগুলি পরিবর্তন করা যায় এবং রিগ মেঝেতে পরিদর্শন করা যায়। একটি সাবসি স্ট্যাক একটি ফ্রেমের ভিতরে সমুদ্রতটে বসে, একটি সামুদ্রিক রাইজার সংযোগ বিচ্ছিন্ন এবং অপ্রয়োজনীয় নিয়ন্ত্রণ পড যোগ করে এবং প্রতিটি ইলাস্টোমার একটি জাহাজ-ভিত্তিক অপারেশন পরিবর্তন করে। বন্ধের যুক্তি একই; রক্ষণাবেক্ষণ অর্থনীতি হয় না.
বৃত্তাকার বা রাম: ক্লোজার উপাদান নির্বাচন করা
ছিদ্রে পাইপের দ্বারা বন্ধ করার উপাদানটি চয়ন করুন এবং এটিকে যে চাপটি ধরে রাখতে হবে, তাকটিতে কী হবে তা দ্বারা নয়।
অ্যানুলার প্রিভেটারগুলি যে কোনও কিছুর চারপাশে বন্ধ করে দেয় — পাইপ, কেসিং, কেলি বা খোলা গর্ত — কারণ একটি হাইড্রোলিক পিস্টন একটি ইলাস্টোমেরিক উপাদানকে ভিতরের দিকে চেপে ধরে এবং উপাদানটি যা মেলে তা মেনে চলে। এই নমনীয়তার জন্য কাজের চাপ খরচ হয় এবং তাপমাত্রার জানালা সংকুচিত হয়। রাম প্রতিরোধকারীরা উচ্চ কাজের চাপ এবং একটি নির্দিষ্ট সিলিং জ্যামিতির জন্য নমনীয়তা বাণিজ্য করে, যে কারণে বেশিরভাগ স্ট্যাক উভয়ই বহন করে।
| বন্ধ করার উপাদান | এটা সিল কি | পাইপ আন্দোলন | সাধারণ কাজের চাপ | ফিল্ড নোট |
|---|---|---|---|---|
| কণাকার | পাইপ, আবরণ, কেলি বা খোলা গর্ত | ধীর আন্দোলন সহ্য করে; স্ট্রিপিং সমর্থন করে | 5,000-10,000 psi | প্রশস্ত সহনশীলতা, সংকীর্ণ ইলাস্টোমার এবং তাপমাত্রা উইন্ডো |
| পাইপ রাম | ব্যাসের বাইরে একটি নির্দিষ্ট পাইপ | পাইপ স্থির এবং কেন্দ্রীভূত হতে হবে | 10,000-15,000 psi | স্থির বোর; পরিবর্তনশীল-বোর রাম শুধুমাত্র একটি ছোট OD পরিসীমা কভার করে |
| অন্ধ রাম | পাইপ ছাড়া খোলা গর্ত | কোনোটিই নয় | 10,000-15,000 psi | পাইপ বন্ধ করা যাবে না; প্রায়ই একটি শিয়ার রাম সঙ্গে জোড়া |
| শিয়ার রাম | পাইপ কাটে, then seals the bore | কোনোটিই নয়; the pipe is destroyed | 10,000-15,000 psi | শিয়ার বল অবশ্যই পাইপ গ্রেড এবং প্রাচীর বেধের সাথে মিলবে |
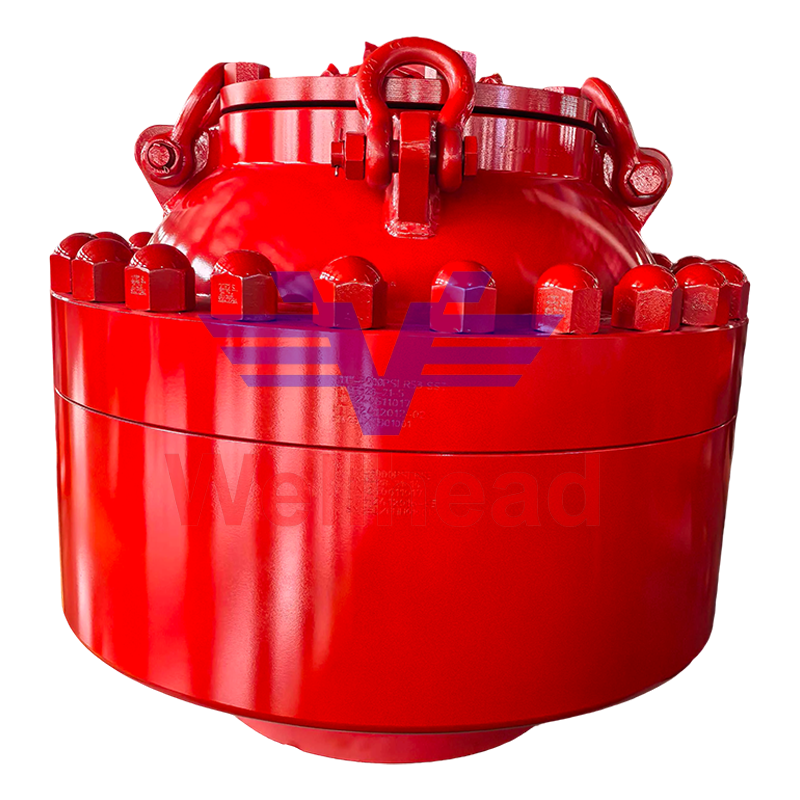 ওয়েল কন্ট্রোলের জন্য API 16A অ্যানুলার ব্লোআউট প্রতিরোধক কণাকার BOP for API 16A well-control stacks; its flexible element closes around pipe, casing, kelly or open hole. পণ্য দেখুন →
একটি কার্যকরী পৃষ্ঠের স্ট্যাক সাধারণত পড়ে, ওয়েলহেড থেকে উপরের দিকে: চোক এবং কিল আউটলেট সহ ড্রিলিং স্পুল, এক বা দুটি রাম গহ্বর (পাইপ প্লাস ব্লাইন্ড বা শিয়ার), তারপর উপরে কঙ্কাল। কঙ্কালটি শেষ হয় কারণ এটি সবচেয়ে সহনশীল উপাদান এবং পাইপ চলন্ত অবস্থায় বা স্ট্রিং কেন্দ্রীভূত না হলে আপনি উপলব্ধ করতে চান।
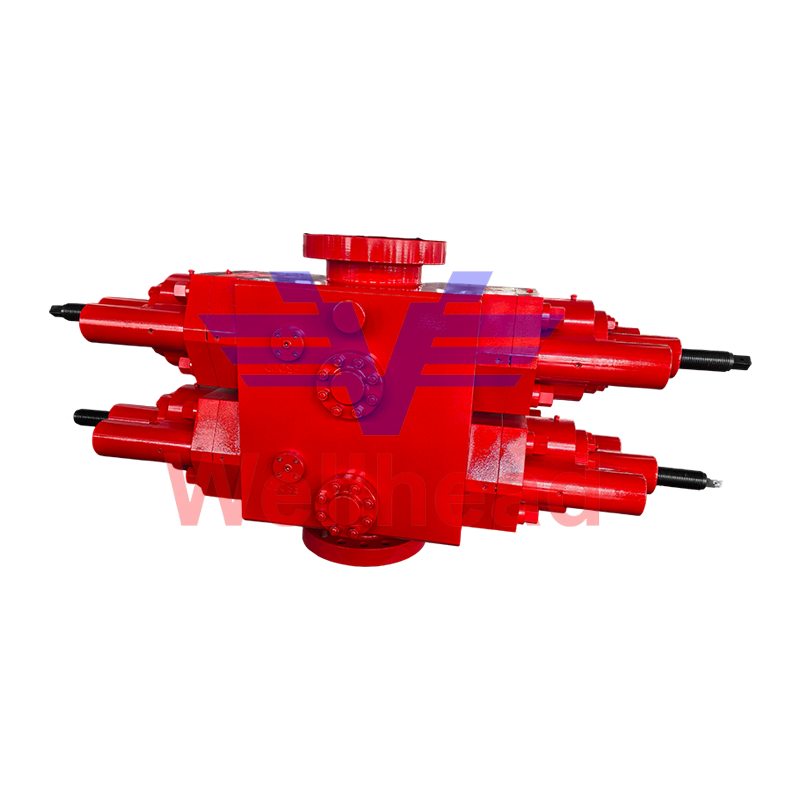 ওয়েল কন্ট্রোলের জন্য API 16A ডাবল রাম ব্লোআউট প্রতিরোধক ওয়েলহেড সিল করার জন্য ডাবল র্যাম বিওপি, অস্বাভাবিক চাপের সময় একটি বাধা তৈরি করতে পাইপ বা আবরণের চারপাশে দুটি রাম বন্ধ করে। পণ্য দেখুন →
দুটি সাইজিং ভুল পুনরাবৃত্তি হয়. প্রথমটি হল শুধুমাত্র ড্রিল পাইপের জন্য একটি রাম বোর নির্বাচন করা, কূপটি বন্ধ করার প্রয়োজন হলে কেসিং, একটি কেলি বা একটি ওয়্যারলাইন টুল গর্তে থাকতে পারে তা ভুলে যান। দ্বিতীয়টি হল 5,000 পিএসআই অ্যানুলারের অধীনে 10,000 পিএসআই গহ্বরকে স্ট্যাকিং করা এবং ধরে নেওয়া হচ্ছে যে সমাবেশটি সর্বত্র নিম্ন সংখ্যায় রেট করা হয়েছে — ওয়েলহেড, স্পুল এবং ম্যানিফোল্ড প্রতিটি তাদের নিজস্ব রেটিং বহন করে এবং দুর্বলতম উপাদান পুরো চাপ খামের সীমা নির্ধারণ করে।
কন্ট্রোল সিস্টেম: একটি সিদ্ধান্তকে একটি বন্ধ রামে পরিণত করা
প্রতিটি বন্ধ উপাদান সঞ্চিত জলবাহী শক্তির উপর নির্ভর করে, তাই নিয়ন্ত্রণ ব্যবস্থা লোহার মতোই গুরুত্বপূর্ণ।
অ্যাকুমুলেটর বোতল, কন্ট্রোল পড, পাইলট লাইন এবং অপারেটর প্যানেল একটি সিদ্ধান্তকে সেকেন্ডের মধ্যে একটি বন্ধ র্যামে রূপান্তরিত করে। আধুনিক একক-র্যাম বিওপি কন্ট্রোল র্যাম পজিশন ফিডব্যাক, বহুগুণ চাপ রিডআউট এবং সিকোয়েন্সড ক্লোজিং লজিক সহ স্বজ্ঞাত অপারেটর ইন্টারফেসের দিকে চলে গেছে, যা একটি কিক সনাক্ত করা এবং কূপটি বন্ধ করার মধ্যে দূরত্বকে ছোট করে। ব্যবহারিক বিবরণ এই নোটে কভার করা হয়েছে একক-রাম BOP রিমোট অপারেশন . ইন্টারফেস যাই হোক না কেন, আপনার স্ট্যাকের জন্য কন্ট্রোল সিস্টেমের প্রয়োজনীয়তার বিপরীতে বন্ধ করার সময় এবং সঞ্চয়কারীর ক্ষমতা যাচাই করুন এবং নিশ্চিত করুন যে ফেইলসেফ মানে বন্ধ, ধরে রাখা নয়।
হাইড্রোলিক তরল অবস্থা হল শান্ত পরিবর্তনশীল। দূষিত তরল পিস্টন ভ্রমণকে ধীর করে দেয়, এবং ধীর ভ্রমণ একটি ফাংশন পরীক্ষার সময় একটি কিকের সময় না হয়ে নিয়ন্ত্রণ ব্যর্থতা হিসাবে পড়ে, যা এটি খুঁজে পাওয়ার একমাত্র উপযুক্ত সময়।
পরীক্ষা: যেখানে ব্লোআউট প্রতিরোধ সাধারণত প্রথমে ব্যর্থ হয়
বেশিরভাগ BOP ত্রুটিগুলি পরীক্ষার সময় পাওয়া যায়, একটি কিক করার সময় নয়, এই কারণেই পরীক্ষার প্রোগ্রামটি ডেটাশীটকে ছাড়িয়ে যায়।
দুটি পরীক্ষা দুটি ভিন্ন প্রশ্নের উত্তর দেয়। ফাংশন টেস্টিং প্রমাণ করে যে রাম ভ্রমণ করে এবং নিয়ন্ত্রণ ব্যবস্থা সাড়া দেয়; চাপ পরীক্ষা প্রমাণ করে যে সিলটি কাজের চাপে ধারণ করে। সাধারণ অভ্যাস, API স্ট্যান্ডার্ড 53 এবং অপারেটর নীতি অনুসরণ করে, স্ট্যাকটি ইনস্টল করার পরে, কোনও র্যাম বা সীল পরিবর্তনের পরে, শিয়ার পরীক্ষার পরে এবং একটি চক্রের উপর যা সাধারণত 21 দিনের বেশি হয় না, প্রতিটি ট্রিপে বা অন্তত সাপ্তাহিকভাবে ফাংশন পরীক্ষা করা হয়।
রিগ ফ্লোরে চাপ পরীক্ষাকে ব্যবহারিক করে তোলে এমন টুল হল টেস্ট স্টাম্প। এটি ড্রিল পাইপের উপর চলে, পরীক্ষা করা গহ্বরের নীচের বোরের ভিতরে সীলমোহর করে, এবং নীচে থেকে চাপ প্রয়োগ করার অনুমতি দেয়, তাই প্রতিটি রাম গহ্বর, কঙ্কাল এবং আউটলেট সংযোগগুলি স্ট্রিংটি না টানিয়ে স্বাধীনভাবে যাচাই করা যেতে পারে।
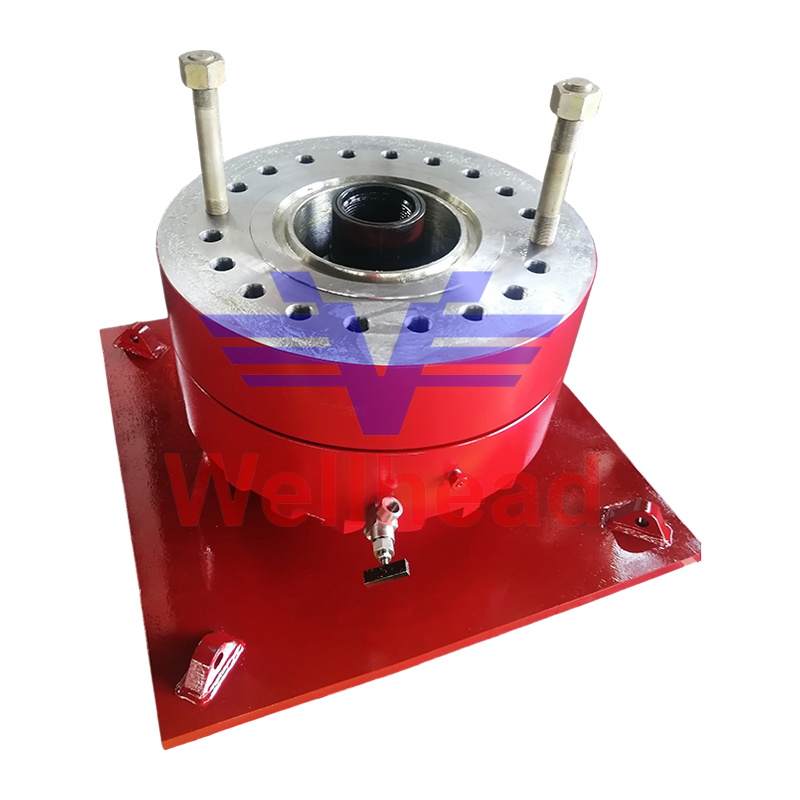 চাপ পরীক্ষার জন্য API 16A BOP টেস্ট স্টাম্প টেস্ট স্টাম্প যা একটি রাম গহ্বরের নীচে বোরের ভিতরে সিল করে, বিওপি গহ্বর, কঙ্কাল এবং আউটলেট সংযোগগুলির স্বাধীন চাপ পরীক্ষার অনুমতি দেয়। পণ্য দেখুন →
কী পরীক্ষা করা হয়েছিল, কী চাপে, কতক্ষণ এবং কী তরল দিয়ে রেকর্ড করুন। একটি পরীক্ষার চার্ট যা রেটিং নির্বিশেষে প্রতিটি গহ্বরে একই চাপ দেখায়, অডিটের অধীনে ধসে পড়ার প্রবণতা থাকে এবং এটি পরবর্তী ক্রুকে সীলটি আসলে কোথায় তা সম্পর্কে কিছুই বলে না।
স্পেসিফিকেশন চেকলিস্ট: API 16A BOP-এ কী নিশ্চিত করতে হবে
একই বোর এবং প্রেসার রেটিং সহ দুটি প্রতিরোধক সরঞ্জামের খুব আলাদা অংশ হতে পারে, তাই উদ্ধৃতি তুলনা করার আগে এই পরামিতিগুলি নিশ্চিত করুন।
| প্যারামিটার | কি নিশ্চিত করতে হবে | সাধারণ বিকল্প | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|---|
| কাজের চাপ | সর্বোচ্চ প্রত্যাশিত শাট-ইন চাপ প্লাস মার্জিন | 3,000 / 5,000 / 10,000 / 15,000 psi | একটি আন্ডারসাইজড স্ট্যাক গ্যাস কিকের জন্য কোন মার্জিন ছেড়ে দেয় না |
| তাপমাত্রা শ্রেণী | ভাল তরল এবং রগ এ পরিবেষ্টিত পরিসীমা | P, U, T এবং অন্যান্য শ্রেণী | ক্লাসের বাইরে, ইলাস্টোমার শক্ত হয়, ফাটল বা এক্সট্রুড করে |
| পণ্য স্পেসিফিকেশন স্তর | ডকুমেন্টেশন এবং মানের কঠোরতা | পিএসএল ১ থেকে পিএসএল ৪ | PSL 3 এবং 4 ক্রিটিকাল এবং সোর সার্ভিসে প্রত্যাশিত |
| কর্মক্ষমতা প্রয়োজন | নকশা বৈধতা পরীক্ষা | PR1, PR2 | PR2 চাপ এবং তাপমাত্রার চরমে বৈধতা কভার করে |
| আউটলেট এবং flanges | ওয়েলহেডের সাথে ম্যাচ করুন, দম বন্ধ করুন এবং বহুগুণে হত্যা করুন | API 6B এবং 6BX স্টাডেড বা ফ্ল্যাঞ্জ আউটলেট | অসামঞ্জস্য ক্ষেত্রের বানোয়াট এবং অতিরিক্ত ফুটো পথ বাড়ে |
| টক পরিষেবা | H2S-এর জন্য NACE MR0175 সম্মতি | হ্যাঁ বা না | সালফাইড স্ট্রেস ক্র্যাকিং ব্যর্থ হওয়ার আগে কোনও সতর্কতা দেয় না |
প্রকিউরমেন্ট ঝুঁকি ক্রেতারা হার্ড উপায় শিখুন
একটি BOP অর্ডারে সবচেয়ে অপ্রীতিকর আশ্চর্যগুলি ধাতুবিদ্যার পরিবর্তে বাণিজ্যিক এবং মাত্রিক। এগুলি স্পেসিফিকেশনে লেখার যোগ্য:
- রেটিং স্ট্যাকিং। একটি নিম্ন-চাপের স্পুলে একটি উচ্চ-চাপের বৃত্তাকার, বা তদ্বিপরীত, একটি সমাবেশ তৈরি করে যা শুধুমাত্র সর্বনিম্ন সংখ্যায় ব্যবহার করা যেতে পারে।
- ইলাস্টোমার প্রতিস্থাপন। নাইট্রিল, হাইড্রোজেনেটেড নাইট্রিল, ফ্লুরোইলাস্টোমার এবং পলিটেট্রাফ্লুরোইথিলিন-ভিত্তিক সীলগুলি কম তাপমাত্রায় এবং টক গ্যাসে ভিন্নভাবে আচরণ করে; সবচেয়ে সস্তা যৌগ যা পরীক্ষায় উত্তীর্ণ হয় তা এখনও পরিষেবাতে ব্যর্থ হতে পারে।
- ডকুমেন্টেশন ফাঁক. উপাদানের শংসাপত্র, তাপ সংখ্যা, চাপ পরীক্ষার চার্ট এবং ট্রেসেবিলিটি হল একটি স্ট্যাকের মধ্যে পার্থক্য যা পুনঃপ্রত্যয়িত হতে পারে এবং যেটি পারে না।
- অতিরিক্ত মেষ এবং সীল. কমিশন করার পরে সঠিক রাম বোর এবং সিল কিটের উপলব্ধতা একটি রক্ষণাবেক্ষণের প্রশ্ন, ক্রয় নয়।
- সীসা সময়. নকল মৃতদেহ, মেশিনিং এবং মনোগ্রাম প্রসবের আধিপত্যের সাক্ষী; একটি রাশ অর্ডার সাধারণত একটি বিদ্যমান বডি বোঝায়, একটি দ্রুত প্রক্রিয়া নয়।
সোর্সিং তাই ডকুমেন্টেশন শৃঙ্খলা এবং মেশিনিং ক্ষমতা নিচে আসে. জিয়াংসু ওয়েলহেড ড্রিলিং সরঞ্জাম এপিআই 16A অ্যানুলার, সিঙ্গেল-র্যাম এবং ডাবল-র্যাম বিওপি, 16সি চোক অ্যান্ড কিল ম্যানিফোল্ডস, টেস্ট স্টাম্প এবং হাই-প্রেশার ফিটিং চীনের জিয়াংসুতে এর ইয়ানচেং ফ্যাসিলিটি তৈরি করে — একটি 70,000 m² সাইট যেখানে CNC মেশিনিং, স্বয়ংক্রিয় ওয়েল্ডিং এবং স্বয়ংক্রিয় পেইন্টিং, API1 6 APIA6 হোল্ডিং এবং API6 Q. ABS, BV এবং CCS শ্রেণীবিন্যাস অনুমোদন এবং ISO 9001, 14001 এবং 45001 সার্টিফিকেশনের পাশাপাশি মনোগ্রাম লাইসেন্স। কোম্পানিটি CNPC, SINOPEC এবং CNOOC-এর সরবরাহকারী হিসাবে তালিকাভুক্ত, যার অর্থ হল এর পেপারওয়ার্ক ট্রেইল ইতিমধ্যেই রাষ্ট্রীয় তেল কোম্পানির উপাদান এবং পরীক্ষার প্রয়োজনীয়তার উপর ভিত্তি করে তৈরি করা হয়েছে। একটি প্রত্যয়িত স্ট্যাকের জন্য অপেক্ষা করা একটি রিগে, সেই পথটি একটি ব্রোশারের চেয়ে বেশি গুরুত্বপূর্ণ।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি বিওপি কি নিজে থেকে ব্লোআউট বন্ধ করতে পারে?
না। এটি কূপকে সিল করে এবং চাপ ধরে রাখে, কিন্তু কূপটি তখনই মারা যায় যখন কাদার ওজন গঠনের চাপকে ছাড়িয়ে যায় এবং সঞ্চালন প্রবাহকে সরিয়ে দেয়। BOP এটি ঘটতে সময় কেনে.
কঙ্কাল বা মেষ প্রথমে বন্ধ করা উচিত?
কোন সার্বজনীন উত্তর নেই। অনেক অপারেটর পাইপ নড়াচড়া করার সময় প্রাথমিক শাট-ইন বা স্ট্রিপিংয়ের জন্য অ্যানুলার ব্যবহার করে এবং সম্পূর্ণ কাজের চাপে শক্ত সিলের জন্য রাম-এর উপর নির্ভর করে। ক্রমটি কূপ নিয়ন্ত্রণ পদ্ধতির অন্তর্গত এবং কূপ স্পুডের আগে ঠিক করা উচিত।
কত ঘন ঘন একটি BOP চাপ পরীক্ষা করা উচিত?
সাধারণ অনুশীলন হল ইনস্টলেশনের পরে, কোনও রাম বা সীল পরিবর্তনের পরে, শিয়ার পরীক্ষার পরে, এবং একটি চক্র যা সাধারণত 21 দিনের বেশি হয় না, প্রতি ট্রিপে বা কমপক্ষে সাপ্তাহিক ফাংশন পরীক্ষা সহ। স্থানীয় নিয়ন্ত্রণ এবং অপারেটর নীতি যেকোনো সাধারণ সংখ্যাকে ওভাররাইড করে।
আমি কি কাজের চাপ নির্দিষ্ট করা উচিত?
সর্বাধিক প্রত্যাশিত সারফেস শাট-ইন চাপ থেকে শুরু করুন, একটি মার্জিন যোগ করুন, তারপর নিশ্চিত করুন যে ওয়েলহেড, স্পুল, বিওপি এবং মেনিফোল্ড সমস্ত রেটিং মেলে। মিশ্র রেটিং শান্তভাবে পুরো সমাবেশকে তার দুর্বলতম অংশে কমিয়ে দেয়।
পরিষেবাতে বেশিরভাগ BOP সীল ব্যর্থতার কারণ কী?
ইলাস্টোমার নির্বাচন এবং যান্ত্রিক ক্ষতি। যে সীলগুলি তাদের শ্রেণী বয়সের বাইরে তাপমাত্রা বা H2S ঘনত্ব দ্রুত দেখতে পায় এবং ব্যাসের বাইরে ভুল পাইপে বন্ধ একটি রাম প্রথম অ্যাকচুয়েশনে একটি সিলিং উপাদান ছিঁড়ে ফেলতে পারে।
ব্লোআউট প্রতিরোধ তিনটি জিনিসে নেমে আসে যেগুলি রিগ সরানোর আগে যাচাই করা যেতে পারে: পাইপ এবং চাপের জন্য সঠিক ক্লোজার উপাদান, একটি নিয়ন্ত্রণ ব্যবস্থা যা প্যানেল থেকে নির্ভরযোগ্যভাবে বন্ধ হয় এবং একটি পরীক্ষা প্রোগ্রাম যা প্রকৃত শাট-ইন অবস্থার পুনরুত্পাদন করে। বাকি সবকিছু — মনোগ্রাম, লিড টাইম, অতিরিক্ত রাম সেট — এই তিনটিকে সমর্থন করে। স্ট্যাক কনফিগারেশন এবং স্পেসিফিকেশন চেকলিস্ট সঠিকভাবে পান, এবং BOP একটি কাজ করে যার জন্য এটি বিদ্যমান: এটি কাদা ওজন জয়ের জন্য যথেষ্ট দীর্ঘ ধরে রাখে।
 +86-0515-88429333


 আমাদের সাথে যোগাযোগ করুন
